


Bấm Đầu Cos Xong Kiểm Tra Thế Nào? 7 Dấu Hiệu Mối Bấm Không Đạt
Sau khi bấm đầu cos, không nên chỉ nhìn thấy đầu cos “đã bóp chặt” rồi kết luận mối nối đạt. Cần kiểm tra hình dạng mối bấm, vị trí ruột dẫn và lớp cách điện; với những hệ đầu cos có yêu cầu kiểm soát riêng, còn phải đối chiếu kích thước mối bấm hoặc phép thử theo tài liệu của nhà sản xuất.
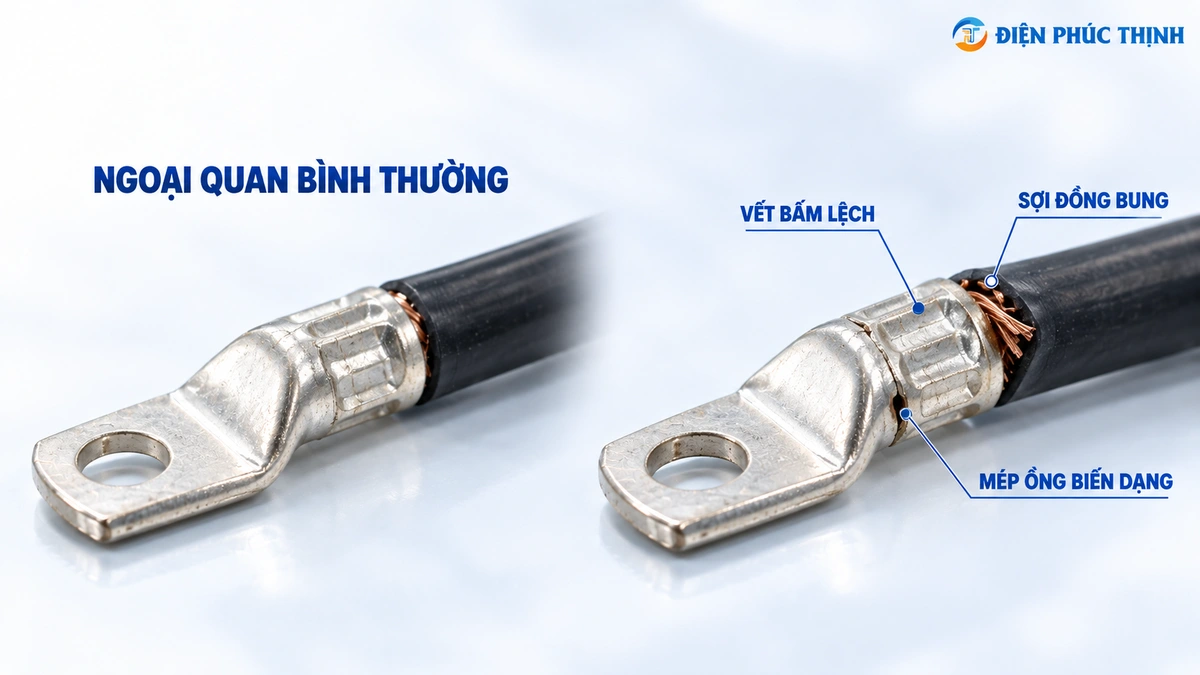
Các dấu hiệu như đầu cos bị nứt hoặc méo, vùng ép không đúng, sợi đồng bung ra ngoài, lớp cách điện nằm sai vị trí hoặc dây không đạt yêu cầu giữ cơ học đều cần được kiểm tra. Mối bấm nhìn đẹp bằng mắt vẫn chưa đủ để chứng minh đạt nếu sản phẩm yêu cầu kiểm soát chiều cao mối bấm, lực kéo hoặc thông số riêng.
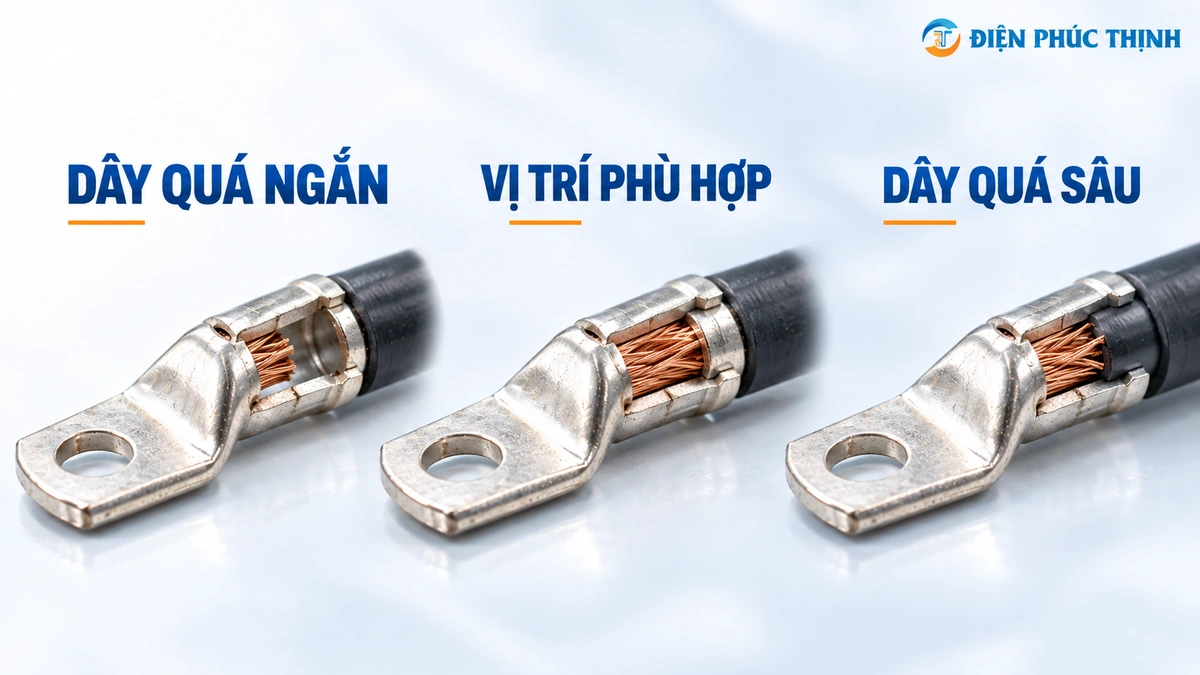
Bước 2 – Kiểm tra vị trí dây: xem ruột dẫn có nằm đúng vùng ép, lớp cách điện có đúng vị trí và dây có được đưa vào quá ngắn hoặc quá sâu hay không.
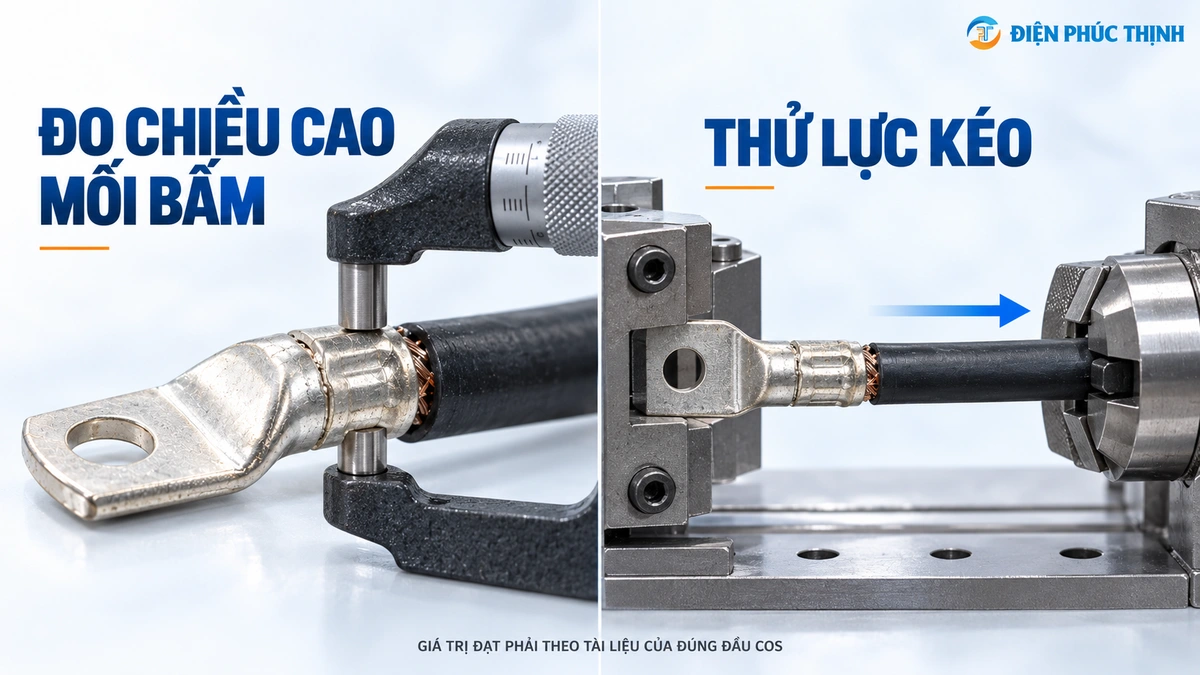
Bước 3 – Kiểm tra theo yêu cầu của sản phẩm: nếu nhà sản xuất quy định chiều cao mối bấm, lực kéo hoặc kích thước kiểm soát khác, phải đo hoặc thử theo đúng tài liệu của đầu cos và dụng cụ đang sử dụng.
7 Dấu Hiệu Mối Bấm Đầu Cos Không Đạt Cần Kiểm Tra
TE Connectivity đưa ra nhiều ví dụ lỗi có thể phát hiện bằng kiểm tra ngoại quan như đầu cos bị xoắn hoặc hư hỏng, vùng ép biến dạng, mối bấm không đối xứng, vết nứt, lớp cách điện nằm sai vùng hoặc ruột dẫn không được giữ đúng. Molex cũng kết hợp kiểm tra trực quan với các phép đo và thử cơ học trong kiểm soát chất lượng mối bấm. Bảy dấu hiệu dưới đây được sắp xếp theo những vị trí người thao tác có thể kiểm tra sau khi bấm.
1. Đầu Cos Bị Cong, Xoắn, Nứt Hoặc Biến Dạng Bất Thường
Đầu cos sau bấm không nên xuất hiện vết nứt, phần thân bị xoắn, bản cos cong hoặc vùng ép biến dạng bất thường so với hình dạng mà dụng cụ được thiết kế tạo ra.
Những biểu hiện này có thể liên quan đến đầu cos đặt sai vị trí trong khuôn, khuôn không thẳng hàng, dụng cụ bị mòn hoặc tổ hợp dây – đầu cos – khuôn không phù hợp.
Không nên dùng kìm bóp lại phần méo theo cảm tính. Nếu đầu cos đã nứt hoặc cấu trúc bị biến dạng bất thường, nên dừng sử dụng mối bấm đó, kiểm tra nguyên nhân rồi thực hiện lại bằng đầu cos mới nếu cần.
2. Phần Ống Ép Không Khép Đúng Hoặc Vết Bấm Bị Lệch
Mối bấm quá lỏng và mối bấm bị ép quá mức đều cần được kiểm tra. Với một số đầu cos dạng cánh mở, các lỗi có thể thấy gồm phần cánh không khép đúng, vị trí ép lệch, ruột dẫn chưa được biến dạng đủ hoặc vùng ép xuất hiện ba via bất thường.
Với ferrule hoặc đầu cos dạng ống, hình dạng sau bấm còn phụ thuộc kiểu khuôn như vuông, lục giác hoặc dạng khác. Vì vậy không thể lấy một hình dạng duy nhất làm chuẩn cho mọi đầu cos. Cần so với hình dạng được tạo bởi đúng dụng cụ và đúng hệ sản phẩm.
3. Sợi Đồng Bị Cắt Mất, Bung Ra Ngoài Hoặc Không Nằm Đúng Vùng Ép
Các sợi ruột dẫn cần nằm trong vùng đầu cos được thiết kế để ép dây. Nếu khi tuốt dây đã cắt mất một phần sợi, hoặc sau khi đưa dây vào có sợi đồng bung ra ngoài vùng ép, cấu hình thực tế không còn giống với tiết diện dây ban đầu.
Nguyên nhân có thể nằm ở chiều dài tuốt dây, thao tác đưa dây, đầu cos không phù hợp với tiết diện conductor hoặc dây bị xòe trước khi bấm.
Không nên cắt bỏ các sợi đang bung ra rồi giữ nguyên mối bấm. Nên kiểm tra lại cách tuốt dây, vị trí đưa dây và kích thước đầu cos trước khi bấm lại bằng một đầu cos mới.
4. Lớp Cách Điện Lọt Vào Vùng Ép Ruột Dẫn Hoặc Bị Kẹp Hỏng
Vùng được thiết kế để ép ruột dẫn phải tiếp xúc với conductor, không phải lớp cách điện, trừ khi cấu tạo sản phẩm có quy định khác. TE Connectivity liệt kê trường hợp lớp cách điện lọt vào vùng ép ruột dẫn là một dạng lỗi cần kiểm tra.
Nguyên nhân thường liên quan đến tuốt dây quá ngắn, đưa dây chưa đúng vị trí hoặc cữ chặn dây chưa phù hợp. Với đầu cos có phần giữ cách điện riêng, cũng cần kiểm tra phần này giữ được vỏ dây mà không làm hư phần conductor bên trong.
5. Ruột Dẫn Được Đưa Vào Quá Ngắn Hoặc Quá Sâu
Dây vào quá ngắn có thể khiến vùng ép không chứa đủ ruột dẫn; dây vào quá sâu có thể làm conductor đi vào khu vực không được thiết kế để chứa nó.
Molex yêu cầu kiểm tra vị trí phần ruột dẫn và lớp cách điện trong bước kiểm tra trực quan. Chiều sâu đúng không nên được đoán bằng cảm giác mà phải dựa trên cấu tạo và hướng dẫn của đúng đầu cos.
Nếu lỗi này xuất hiện lặp lại, cần kiểm tra chiều dài tuốt dây, cữ chặn dây và cách đặt đầu cos vào khuôn trước khi tiếp tục bấm hàng loạt.
6. Dây Không Đạt Khả Năng Giữ Cơ Học Theo Yêu Cầu
Dây bị tuột hoặc trượt bất thường trong đầu cos là dấu hiệu rõ ràng cần kiểm tra lại, nhưng “kéo tay thấy chắc” không phải phép xác nhận chất lượng dùng chung cho mọi đầu cos.
Molex sử dụng phép thử lực kéo trong kiểm soát mối bấm. Với ferrule, Weidmüller cũng nêu kiểm tra ngoại quan và lực kéo tách conductor trong các yêu cầu kiểm tra liên quan tới DIN 46228.
Nếu tài liệu của sản phẩm hoặc yêu cầu nghiệm thu quy định phép thử lực kéo, phải sử dụng đúng phương pháp và giới hạn tương ứng. Không tự đặt một giá trị lực kéo chung cho mọi tiết diện dây và mọi đầu cos.
7. Chiều Cao Hoặc Kích Thước Mối Bấm Nằm Ngoài Dung Sai
Đây là lỗi có thể không nhìn thấy bằng mắt. Một mối bấm trông cân đối vẫn có thể quá lỏng hoặc quá chặt nếu chiều cao mối bấm nằm ngoài giới hạn mà nhà sản xuất quy định cho đúng terminal và dây.
TE Connectivity xem chiều cao mối bấm là một chỉ số quan trọng để kiểm soát quá trình. Giá trị mục tiêu và dung sai phải lấy từ tài liệu ứng dụng của đúng contact hoặc terminal; không có một chiều cao chuẩn dùng chung cho tất cả đầu cos.
| Dấu hiệu | Cách kiểm tra | Nguyên nhân có thể | Cách xử lý |
|---|---|---|---|
| Đầu cos nứt, cong, xoắn hoặc méo | Kiểm tra ngoại quan toàn bộ thân và vùng ép. | Đặt đầu cos sai vị trí, khuôn lệch/mòn hoặc sai tổ hợp dây – cos – khuôn. | Dừng sử dụng mối bấm; kiểm tra dụng cụ và bấm lại bằng đầu cos mới nếu cần. |
| Ống ép không khép đúng hoặc vết bấm lệch | So hình dạng sau bấm với dụng cụ và tài liệu của đúng hệ sản phẩm. | Sai cỡ khuôn, sai tiết diện, đặt lệch đầu cos hoặc dụng cụ chưa đóng đủ hành trình. | Kiểm tra lại khuôn, cỡ dây, cỡ đầu cos và thao tác bấm. |
| Sợi đồng bị thiếu hoặc bung ra ngoài | Quan sát đầu dây và toàn bộ vùng nhận conductor. | Tuốt dây làm đứt sợi, dây bị xòe hoặc đầu cos không phù hợp với tiết diện. | Cắt bỏ mối bấm lỗi, tuốt lại dây và bấm bằng đầu cos mới. |
| Cách điện nằm sai vùng hoặc bị kẹp hỏng | Quan sát vị trí vỏ dây so với vùng ép ruột dẫn và vùng giữ cách điện. | Tuốt dây quá ngắn, dây chưa vào đúng vị trí hoặc cữ chặn chưa phù hợp. | Điều chỉnh chiều dài tuốt và vị trí dây trước khi bấm lại. |
| Dây vào quá ngắn hoặc quá sâu | Đối chiếu vị trí ruột dẫn với cấu tạo và hướng dẫn của đúng đầu cos. | Chiều dài tuốt không đúng, cữ chặn sai hoặc thao tác đưa dây không ổn định. | Điều chỉnh chiều dài tuốt và cữ chặn; thực hiện lại mối bấm. |
| Dây không đạt khả năng giữ | Thử lực kéo khi tài liệu hoặc quy trình nghiệm thu yêu cầu. | Mối bấm quá lỏng, sai cỡ cos/khuôn, sai dây hoặc dụng cụ không ổn định. | So kết quả với giới hạn của đúng sản phẩm; tìm nguyên nhân trước khi bấm lại. |
| Chiều cao mối bấm ngoài dung sai | Đo tại vị trí và bằng dụng cụ được quy định trong hướng dẫn ứng dụng. | Khuôn mòn, setup dụng cụ sai, sai dây/terminal hoặc quá trình bấm không ổn định. | Kiểm tra setup, dụng cụ, khuôn và vật liệu trước khi tiếp tục bấm hàng loạt. |
Lưu ý: Cột “Nguyên nhân có thể” dùng để định hướng kiểm tra, không khẳng định nguyên nhân duy nhất của lỗi. Khi có thông số nghiệm thu, phải ưu tiên tài liệu của đúng terminal, đầu cos và dụng cụ đang sử dụng.
Kéo Thử Bằng Tay Không Tuột Có Nghĩa Mối Bấm Đạt Không?
Không thể kết luận mối bấm đạt chỉ vì kéo bằng tay thấy dây không tuột. Thao tác này có thể giúp phát hiện nhanh một mối bấm quá lỏng, nhưng không thay thế phép thử lực kéo có phương pháp và giới hạn cụ thể khi nhà sản xuất hoặc quy trình nghiệm thu yêu cầu.
Molex sử dụng thử lực kéo như một phần của kiểm soát chất lượng mối bấm. TE Connectivity cũng sử dụng chiều cao mối bấm như một chỉ số quan trọng để đánh giá sự ổn định của quá trình. Vì vậy, trong sản xuất hàng loạt hoặc dự án có tiêu chí nghiệm thu, dữ liệu đo có giá trị hơn cảm giác của người thao tác.
Mối Bấm Nhìn Đẹp Có Chắc Chắn Đạt Không?
Không. Ngoại quan là bước kiểm tra đầu tiên và có thể phát hiện nhiều lỗi rõ ràng, nhưng không cho biết toàn bộ thông số của mối bấm.
TE Connectivity cho biết chiều cao mối bấm là một chỉ số quan trọng trong kiểm soát quá trình. Molex cũng kết hợp kiểm tra trực quan với phép đo và thử lực kéo. Hai mối bấm nhìn gần giống nhau vẫn có thể khác nhau về chiều cao ép, mức biến dạng ruột dẫn hoặc khả năng chịu lực.
Khi Nào Nên Cắt Bỏ Và Bấm Lại Đầu Cos?
Nên dừng sử dụng và kiểm tra để bấm lại khi lỗi làm thay đổi cấu trúc đầu cos, vị trí ruột dẫn hoặc khiến kết quả kiểm tra nằm ngoài yêu cầu của đúng sản phẩm.
• Đầu cos nứt, rách, cong, xoắn hoặc méo bất thường.
• Sợi đồng bị cắt mất hoặc bung ra ngoài vùng ép.
• Lớp cách điện nằm sai vùng ép.
• Dây được đưa vào quá ngắn hoặc quá sâu.
• Vết bấm không đúng hình dạng của dụng cụ/hệ đầu cos.
• Chiều cao mối bấm hoặc lực kéo nằm ngoài giới hạn được quy định.
Không nên cố “cứu” một mối bấm lỗi bằng cách bấm chồng thêm nhiều lần, đổi sang một kìm khác để bóp lại hoặc cắt bớt các sợi đồng rồi tiếp tục sử dụng nếu nhà sản xuất không có hướng dẫn cho phép. Khi bấm lại, cần xử lý nguyên nhân gây lỗi chứ không chỉ thay một đầu cos mới.
Kiểm Tra Sau Bấm Có Thay Thế Việc Chọn Đúng Đầu Cos Và Khuôn Không?
Không. Kiểm tra sau bấm giúp phát hiện hoặc xác nhận vấn đề của mối nối đã tạo ra. Chất lượng mối bấm vẫn bắt đầu từ việc chọn đúng dây dẫn, đầu cos và dụng cụ/khuôn phù hợp.
Nếu chưa chắc cách xác định loại đầu cos trước khi bấm, xem thêm Đầu Cosse là gì? Cách chọn đầu cos theo tiết diện dây, kiểu bấm và vật liệu.
Nếu cần phân biệt cos tròn, cos chỉa, cos pin, ferrule và cable lug trước khi lựa chọn, xem Các loại đầu cos phổ biến và cách chọn đúng cho từng ứng dụng.
Kết Luận
Sau khi bấm đầu cos, nên kiểm tra theo ba lớp: ngoại quan → vị trí dây và cách điện → thông số đo hoặc phép thử nếu sản phẩm yêu cầu. Bảy dấu hiệu cần chú ý gồm đầu cos biến dạng, vùng ép không đúng, sợi đồng bị lỗi, lớp cách điện sai vị trí, dây vào sai chiều sâu, khả năng giữ cơ học không đạt và kích thước mối bấm ngoài dung sai.
Không có một hình mẫu, chiều cao mối bấm hoặc lực kéo chung cho mọi loại đầu cos. Khi phát hiện lỗi, cần tìm nguyên nhân ở dây dẫn, đầu cos, vị trí dây, khuôn hoặc dụng cụ rồi đối chiếu với tài liệu của đúng sản phẩm trước khi bấm lại.
• TE Connectivity – Crimp Quality Guidelines: hướng dẫn nhận biết hình dạng mối bấm, vị trí ruột dẫn, lớp cách điện và các lỗi ngoại quan thường gặp.
• Molex – Quality Crimping Handbook: kiểm tra trực quan, chiều cao mối bấm, kiểm soát quá trình và thử lực kéo.
• Weidmüller – Wire-end ferrules: yêu cầu chất lượng ferrule, kiểm tra ngoại quan và thử lực kéo theo hệ ferrule/dụng cụ.
Các hình lỗi trong tài liệu hãng áp dụng cho những hệ terminal cụ thể. Khi nghiệm thu một sản phẩm thực tế, phải ưu tiên tài liệu của đúng đầu cos, dây dẫn và dụng cụ đang sử dụng.
